
Kako tisak UV lakom gradi dimenzionalnu teksturu na filmu
Ravna pokrivenost tintom i uzdignuta, taktilna površina proizvodi se pomoću dva različita mehanizma, iako oba počinju na istoj podlozi. Standardni tisak postavlja tanak, ujednačen film bojila koji se suši ili stvrdnjava na jednaku debljinu preko cijelog lista. tisak uv laka umjesto toga taloži prozirnu ili pigmentiranu smolu u kontroliranim, promjenjivim količinama, zatim tu smolu stvrdnjava gotovo trenutačno pod ultraljubičastim svjetlom prije nego što ima priliku izravnati se. Budući da smola zadržava svoj oblik dok se stvrdnjava, ispisano područje zadržava visinu, definiciju rubova i teksturu površine koju premaz na bazi otapala ili vode jednostavno ne može zadržati. Tu razliku lako je osjetiti rukom: prijeđite prstom preko sjajne naljepnice s konvencionalnim premazom i površina je jednoliko glatka, dok područje s UV teksturom ima jasno uočljive izbočine, rubove ili zrnatost koje oko bilježi kao pomak u refleksiji čak i prije nego što to ruka potvrdi.
Na PET i sličnim poliesterskim filmovima ovo je važno jer je osnovni supstrat dimenzijski stabilan, ali kemijski inertan na većinu konvencionalnih premaza. Formulacije koje se mogu stvrdnuti UV-om izrađene su tako da se mehanički i kemijski vežu za tu inertnu površinu u djeliću sekunde nakon izlaganja, što je ono što omogućuje nakupljanje u više prolaza. Svakim prolazom dodaje se tanka ljuska na vrh prethodnog, a budući da je stvrdnjavanje gotovo trenutačno, film nikada nema vremena da se slegne ili raširi prije nego što se spusti sljedeći sloj.
| Funkcija sloja | Tipična uloga u nizu | Vizualni doprinos |
|---|---|---|
| Osnovni naplavni premaz | Brtvi podlogu, ujednačava površinsku energiju | Ujednačena sjajna ili mat podloga |
| Nadograđeni sloj | Dodaje mjerljivu visinu u uzdignutim zonama | Taktilni reljef, reljefni osjećaj |
| Sloj teksture | Unosi površinske nepravilnosti ili šare | Kontrast mat-sjaj, zrnatost, mramor |
| Gornji brtveni sloj | Štiti donje slojeve, prilagođava završni sjaj | Otpornost na ogrebotine, percepcija dubine |
Broj prolaza, viskoznost svake smole i doza stvrdnjavanja između prolaza tri su varijable koje određuju hoće li se gotova ploča čitati kao suptilni spot-sjajni naglasak ili snažno reljefni, trodimenzionalni motiv. Budući da je proces u potpunosti aditivan i vođen svjetlom, može se prilagoditi sloj po sloj bez prerade cijele postavke tiska, što je jedan od razloga zašto ga pretvarači filmova preferiraju za kratke i srednje duge dekorativne serije.
Zašto pozlaćeni efekti ovise o redoslijedu slojeva, a ne samo o metalik tinti
Uobičajena zabluda je da pozlaćeni izgled dolazi od jednog prolaska metalne tinte. U praksi, metalik izgled na a Pozlaćena PET folija za prijenos topline sastoji se od niza: sloj za odvajanje, reflektirajući metalizirani sloj, ljepljivi sloj, a zatim UV lak koji definira gdje će se metalna slika zapravo pojaviti nakon prijenosa. Lak ne dodaje sam metal; djeluje kao selektivna maska i nosač teksture koji točno određuje koji će se dijelovi metaliziranog sloja čisto otpustiti na prijamnu površinu tijekom prijenosa te kako se ti dijelovi osjećaju i reflektiraju svjetlost nakon nanošenja.
Budući da se UV lak stvrdnjava uz oštru definiciju rubova, fine linije, mali serifni tekst i zamršeni obrubni uzorci mogu se reproducirati u metalnom sloju s daleko manjim razmakom nego što to dopušta maskiranje na ekranu. Ovo je osobito relevantno za naljepnice i ambalažu gdje se oznaka robne marke mora jasno čitati i na maloj udaljenosti za pregled i na udaljenosti na policama.
Točnost registracije između metaliziranog sloja i maske laka najveća je pojedinačna odrednica kvalitete završne obrade. Čak i mali pomak uzrokuje mekani ili dvostruki rub na pozlaćenom uzorku, što je vizualno daleko uočljivije na reflektirajućoj površini nego što bi bilo na ravnom otisku tinte, jer svjetlost hvata neporavnati rub i privlači pogled izravno na njega.
Stvaranje mramornih i organskih uzoraka kroz kontrolirani UV protok
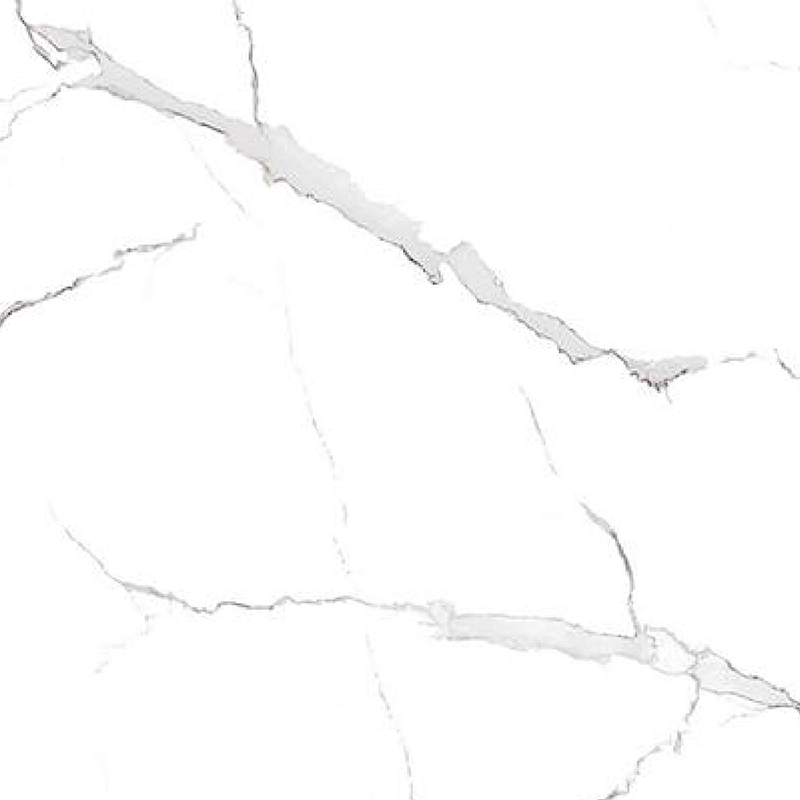
UV ispis s uzorkom mramora oslanja se na kratki vremenski period između trenutka nanošenja smole i trenutka kada je lampa za polimeriziranje zaključa na mjestu. Tijekom tog prozora, susjedne mokre naslage različite viskoznosti ili količine pigmenta međusobno djeluju na svojim granicama, stvarajući vene, nepravilne linije povezane s prirodnim kamenom. Prerano stvrdnjavanje smole daje ravnu, ujednačenu površinu bez žilica; prekasno stvrdnjavanje omogućuje širenje uzorka sve dok u potpunosti ne izgubi definiciju. Dobivanje ponovljivog mramoriranog rezultata znači da taj vremenski okvir ostaje stabilan tijekom cijele serije, a ne samo na prvih nekoliko listova.
Budući da učinak ovisi o živoj interakciji između mokrih slojeva, a ne o fiksnom ekranu ili ploči, nijedna mramorirana ploča nikada nije identična pikselima, što se općenito smatra jačom stranom ovog stila ukrašavanja, a ne nedostatkom, budući da odražava organsku nepravilnost prirodnog kamena koju bi uzorak trebao evocirati.
Dvije praktične poluge upravljaju skalom uzorka. Prvo, razmak viskoznosti između osnovne boje i naglašene boje: širi razmak proizvodi oštrije, tanje vene, dok uži razmak daje mekše, šire vrtloge. Drugo, volumen naslaga po prolazu: jače naslage dopuštaju više vremena prije nego što se postigne točka geliranja, dajući uzorku više prostora za razvoj prije nego što ga stvrdnjavanje zaustavi. Nijedna se poluga ne smije podešavati sama; promjena viskoznosti bez podešavanja volumena depozita obično pomiče ljestvicu uzorka u nepredvidivom smjeru, a ne u željenom.
- Naglašena smola nižeg viskoziteta općenito stvara fine, niti nalik žilama
- Akcentna smola veće viskoznosti općenito stvara široke mrlje poput oblaka
- Temperatura okoliša preše pomiče prozor otvorenog vremena i treba je bilježiti po smjeni
- Brzina linije mijenja vrijeme zadržavanja između taloženja i stvrdnjavanja i potrebna je ponovna kalibracija kad god se prilagodi
Usklađivanje mogućnosti UV pisača s podlogama za film i naljepnice
Nije svaka preša koja podržava UV zračenje prikladna za rad na filmu. A uv printer za naljepnice ili film za prijenos trebaju tri karakteristike koje UV preša opće namjene za krute podloge nema uvijek: precizna kontrola napetosti filma, sustav stvrdnjavanja koji neće izobličiti tanku fleksibilnu traku uslijed topline i sustav polaganja koji može postaviti slojeve promjenjive visine bez povlačenja ili razmazivanja mokre smole pri sljedećim prolazima.
| Zahtjev | Zašto je to važno na filmu |
|---|---|
| LED stvrdnjavanje na niskoj temperaturi | Tanke PET mreže se iskrivljuju ili skupljaju pod žaruljama sa živinom parom visoke topline |
| Kontrola napetosti u zatvorenoj petlji | Neravnomjerna napetost uzrokuje pomicanje registracije tijekom duge vožnje |
| Antistatičko rukovanje mrežom | Nakupljanje statičkog elektriciteta na filmu privlači prašinu u mokru smolu prije stvrdnjavanja |
| Poravnanje glave s više prolaza | Efekti slojevitog reljefa zahtijevaju submilimetarsku točnost ponavljanja |
Debljina filma također ograničava ono što je moguće postići. Vrlo tanki filmovi savijaju se pod lokalnom težinom debelog sloja nadogradnje, koji se može javiti kao slabo mreškanje na stražnjoj strani nakon što se rola premota pod napetošću. Pretvarači koji rade s PET-om ispod 25 mikrona obično ograničavaju ukupnu visinu nadogradnje nižu nego što bi to učinili na debljem filmu, a zatim vizualno kompenziraju kontrastom teksture i sjaja, a ne sirovom visinom.
Rukovanje filmom, a ne kemija smole, obično je ograničavajući čimbenik u tome koliko ambiciozan može biti teksturirani dizajn na tankim, fleksibilnim podlogama.
Uobičajeni nedostaci u tisku UV lakom i kako ih spriječiti
Većina nedostataka u teksturi i pozlati vuku se unatrag do jednog od malog broja temeljnih uzroka, a prepoznavanje koji je u igri u ranoj fazi rada štedi znatno više materijala nego prilagođavanje postavki metodom pokušaja i pogreške usred smjene.
| kvar | Vjerojatni uzrok | Praktični popravak |
|---|---|---|
| Meki ili zamućeni rubovi na uzdignutom tekstu | Doza lijeka je preniska ili je udaljenost lampe pomaknuta | Provjerite snagu žarulje i ponovno postavite razmak |
| Pukotine na savijenim ili presavijenim područjima | Naslaga je predebela u odnosu na fleksibilnost filma | Smanjite broj slojeva ili prijeđite na fleksibilniju vrstu smole |
| Neravnomjeran sjaj na području točkastog laka | Nekonzistentna debljina naslaga iz aplikatora | Ponovno kalibrirajte volumen naslaga aniloksa ili digitalne glave |
| Metalni sloj se neravnomjerno podiže tijekom prijenosa | Lak maska nedovoljno ili previse stvrdnuta | Ponovno testirajte prozor stvrdnjavanja u malim koracima i držite ga mirno |
| Mramorni uzorak se skuplja u ravnu boju | Stvrdnjavanje je pokrenuto prije nego što se uzorak imao vremena formirati | Malo produljite otvoreno vrijeme ili usporite brzinu linije |
Korisna disciplina je voditi kratki dnevnik kvarova povezan s brzinom linije, očitanjem izlazne snage žarulje i temperaturom okoline za svaku smjenu. Budući da je odgovor na UV stvrdnjavanje osjetljiv na male promjene u okolišu, obrasci koji se pojavljuju samo u određenim smjenama ili određenim godišnjim dobima često se mogu pratiti do temperature ili vlažnosti, a ne do samih postavki tiska.
Postavljanje praktičnih parametara za sjajne i teksturirane završne slojeve
Tri postavke obavljaju većinu posla kada pretvarač treba premjestiti posao s ravnog sjajnog završetka prema naglašenoj dimenzionalnoj teksturi ili obrnuto.
- Polog volume per pass: kontrolira koliko je materijala dostupno za izgradnju visine prije nego što ga stvrdnjavanje zaključa na mjestu
- Doza lijeka po prolazu: kontrolira koliko brzo se smola stvrdnjava, što zauzvrat kontrolira koliko se naslaga smije izravnati prije stvrdnjavanja
- Broj prolaza: kontrolira kumulativnu visinu i omogućuje nanošenje slojeva različitih vrsta smola za kombinirane učinke, kao što je sloj mat teksture ispod sjajnog premaza
Za jednostavnu sjajnu završnicu bez teksture, općenito je dovoljan jedan natapanje s punom dozom otvrdnjavanja i malim volumenom naslaga. Za jako dimenzionalnu ili pozlaćenu teksturu, pretvarači se obično stvaraju postupno kroz tri do šest prolaza, provjeravajući visinu i oštrinu rubova nakon svakog prolaza umjesto pokušaja pune izgradnje u jednom sloju, budući da je jedan predebeli prolaz daleko skloniji neravnomjernom stvrdnjavanju kroz punu dubinu nego nekoliko tanjih prolaza stvrdnjavanih u nizu. Provjera nakon svakog prolaska također daje proizvodnom timu mogućnost da rano prestane ako lakša konstrukcija već zadovoljava ciljni izgled, čime se izbjegava trošenje smole i vremena prešanja na visinu koja gotovom dizajnu zapravo nije potrebna.
Gdje pristaju 3D i pozlaćene UV teksture u vrhunskom pakiranju
Rad s dimenzionalnom i metalnom UV teksturom najčešće se specificira tamo gdje paket ili naljepnica treba signalizirati višu razinu unutar linije proizvoda bez mijenjanja temeljnog strukturnog pakiranja. Teksturirani logotip, pozlaćeni obrub ili mramorirana ploča s akcentima daju površini okrenutoj prema polici taktilni znak koji ravni ispis ne može replicirati, a taj se znak očitava na prvi pogled čak i prije nego što kupac uzme predmet u ruke.
Kao vrhunska folija za prijenos pakiranja, ova vrsta filma obično se nanosi prijenosom topline i pritiska na krute ili polukrute podloge za pakiranje kao što su sklopivi kartoni, krute kutije ili oblikovani poklopci, umjesto da se koristi kao sama konačna vidljiva površina. Rad s UV lakom na filmu unaprijed određuje preneseni uzorak, što znači da se promjene u dizajnu mogu testirati i odobriti na roli filma prije nego što se proizvede pojedinačna jedinica gotovog pakiranja, smanjujući rizik skupe prerade na primarnom materijalu za pakiranje.
Ovo odvajanje između dekoracije i strukture također daje timovima robnih marki više prostora za testiranje varijacija. Budući da tekstura i metalni uzorak već postoje na foliji za prijenos prije nego što se ona ikada susretne s kartonom ili bocom, dizajner može usporediti nekoliko dubina reljefa ili gustoće uzorka jednu pored druge na uzorcima ravnog filma, odabrati onaj koji je najbolji za fotografiranje i rukovanje, a tek onda taj izbor posvetiti punoj proizvodnoj seriji gotovog pakiranja. Taj redoslijed skraćuje povratnu petlju između dizajna i proizvodnje u usporedbi s metodama gdje se dekorativni učinak može ocijeniti samo na gotovom, sastavljenom pakiranju.
- Točkasto pozlaćeni rubovi na sklopivim kutijama za pakiranje kozmetike i alkoholnih pića
- Teksturirane oznake robne marke na krutim poklon kutijama i prezentacijskom pakiranju
- Mramorirane ploče s akcentima na etiketama za kozmetičke proizvode i proizvode za osobnu njegu
- Fine metalne linije rade na čepovima i zatvaračima gdje samo žigosanje ravnom folijom nema detalja
Pohranjivanje i rukovanje filmom s UV teksturom prije pretvorbe
Rad ne prestaje nakon što rola izađe iz preše. Film s izraženom teksturiranom ili pozlaćenom površinom osjetljiviji je na oštećenja prilikom rukovanja od rolne s ravnim otiskom, jer uzdignuta područja koncentriraju pritisak na kontaktne točke umjesto da ga ravnomjerno šire po listu. Neispravno slaganje gotovih rola ili njihovo skladištenje u prostoru s velikim temperaturnim oscilacijama jedan je od uobičajenih načina na koji prerađivač gubi inače dobar materijal prije nego što uopće dođe do faze prijenosa ili laminiranja.
| Faktor rukovanja | Preporučena praksa |
|---|---|
| Orijentacija role | Čuvajte uspravno na nosaču jezgre, a ne ravno naslagano |
| Temperatura okoline | Držite se unutar stabilnog raspona kako biste izbjegli krtost smole ili omekšavanje |
| Izloženost vlazi | Izbjegavajte skladištenje pri visokoj vlažnosti koja može utjecati na performanse sloja za odvajanje |
| Preplitanje | Upotrijebite zaštitnu podlogu između obloga za dizajne s jakom teksturom |
Vrijeme između ispisa i konverzije također je važnije za film s UV teksturom nego za ravni film. Budući da se stvrdnuta smola nastavlja kemijski stabilizirati kratko vrijeme nakon početnog stvrdnjavanja, prerađivači općenito dopuštaju kratko razdoblje odmora prije prolaska valjka s jakom nakupinom kroz prijenosnu prešu, što smanjuje mogućnost pomaka teksture ili promjene karakteristika otpuštanja usred rada.
Timovi za kvalitetu koji rade s ovom vrstom filma rutinski drže referentnu ploču s uzorcima odobrenih tekstura i razina sjaja pored inspekcijske stanice, budući da vizualna usporedba s fizičkim standardom hvata suptilno odstupanje u visini građe ili gustoći uzorka daleko brže od mjerenja svake role od nule samo prema pisanoj specifikaciji.
Često postavljana pitanja
P1: Po čemu se UV lak razlikuje od standardnog laminata ili premaza na filmu?
Standardni premazi suše se ili stvrdnjavaju polagano i talože se u ravni, jednolični sloj. UV lak se stvrdnjava u roku od nekoliko sekundi pod ultraljubičastim svjetlom, koje smrzava smolu na mjestu prije nego što ima vremena da se izravna, dopuštajući joj da zadrži visinu, rubove i uzorak koji konvencionalni premaz gubi.
P2: Može li se tekstura UV laka primijeniti samo na odabrana područja dizajna, umjesto na cijeli list?
Da. Točkasta primjena je jedna od najčešćih upotreba, budući da selektivno podizanje ili teksturiranje samo logotipa, ruba ili malog motiva stvara kontrast u odnosu na okolni ravni ispis i koristi manje smole nego obrada cijelog lista.
P3: Daje li deblji sloj laka uvijek bolji taktilni učinak?
Nije nužno. Iznad određene visine, dodatna debljina povećava rizik od pucanja na savijenom filmu i može usporiti stvrdnjavanje kroz punu dubinu naslaga. Većina pretvornika smatra da je umjerena nakupina u kombinaciji s jasnoćom oštrih rubova više vrhunska nego sama pretjerana visina.
P4: Kako se mramorirani uzorak održava dosljednim tijekom duge proizvodnje?
Konzistentnost ovisi o održavanju stabilnog vremena između taloženja i stvrdnjavanja, budući da je taj prozor ono što omogućuje formiranje uzorka. Brzina linije, snaga žarulje i temperatura okoline utječu na taj prozor i potrebno ih je pratiti zajedno, a ne pojedinačno.
P5: Koja svojstva podloge treba provjeriti prije pokretanja posla s pozlaćenom teksturom?
Debljina filma, površinska energija i ravnost pod napetostom glavni su faktori. Tanki filmovi ili filmovi s niskom površinskom energijom možda će trebati temeljni premaz ili prilagođenu dozu stvrdnjavanja kako bi se postiglo pouzdano prianjanje i postojan sjaj preko cijele širine trake.
P6: Je li tisak UV lakom prikladan za kratke proizvodne naklade ili samo za velike naklade?
Obojici odgovara, ali iz različitih razloga. Kratke serije imaju koristi jer se postavke slojeva mogu podesiti digitalno bez novog alata, dok duge serije imaju koristi od dosljednog, ponovljivog ponašanja stvrdnjavanja nakon što su parametri zaključani.